




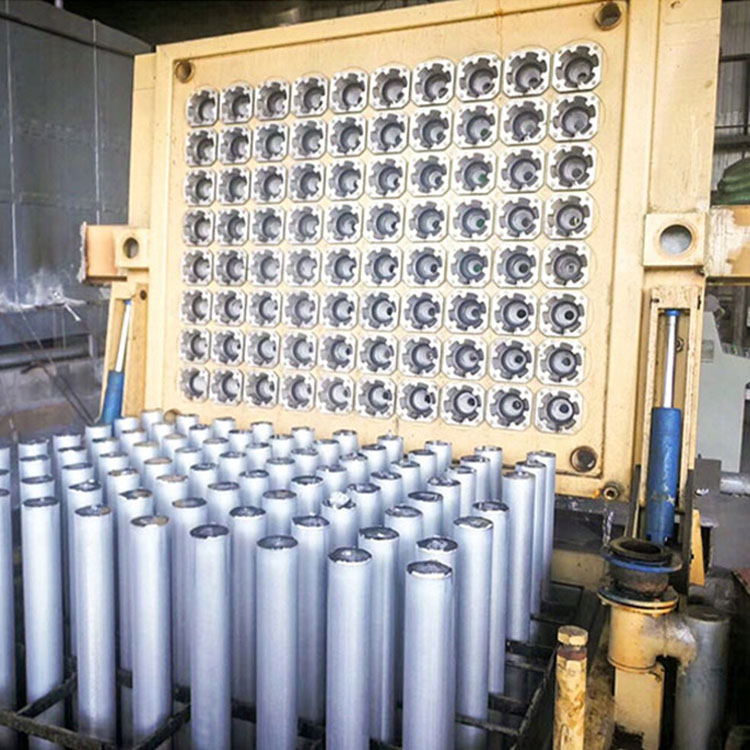
Paghahagis ng billet na aluminyo: Ang aming pabrika ay gumagamit ng pantay na antas ng densidadpaghahagis ng heat top
Mga Pamantayan bago ang paghahagis
1. Ang talcum powderdapat makinis at matibay kapag gumagawa ng mga hulmahan;
2.Ang plato ng shunt, maglaba,at ang pambalot ay dapat na binalutan ng manipis na patong ngesensya ng talkum, walang nakalantad na bakal, angsingsing na grapaytat ang adapter plate ay dapat pakinisin gamit ang putik na hinaluan ng talc at mantika, at ang daluyan kung saan dumadaan ang pare-parehong likidong aluminyo ay dapat panatilihing malinis at tuyo
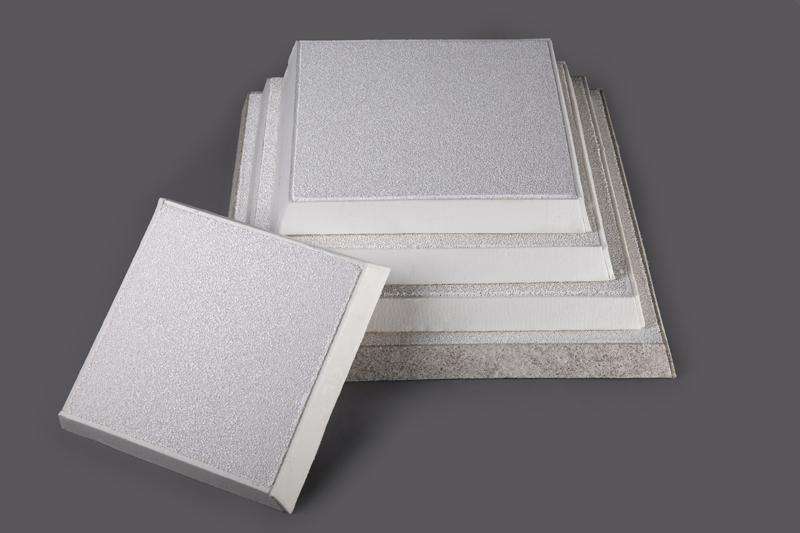
3. Angplato ng seramikong pansaladapat kumpleto at walang kapintasan, at walang puwang sa dugtungan ng labahan, at ito ay pinapalitan sa tuwing hinuhubog ang pugon, at iniluluto sa apoy hanggang sa maging maitim na pula;
4. Dapat patuyuin ang ulo ng ingot at patagin ang mesa ng paghahagis, ang base at angkristalisadordapat na maayos na koordinado, hindi pinapayagan ang penomeno ng pagbabalik ng tubig, at dapat na relaks ang wire rope ng panimulang aparato;
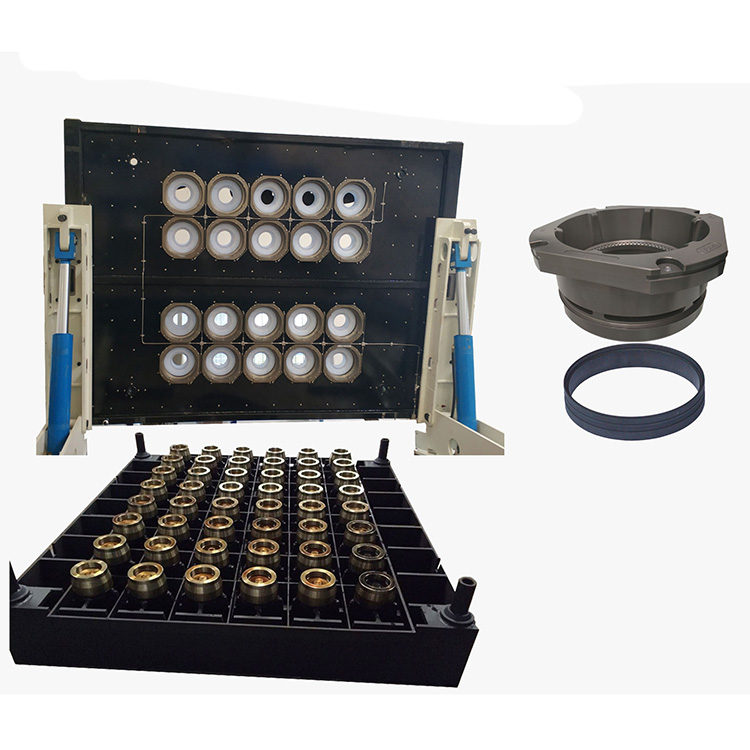
5. Ang ulo ng ingot ay tumataas sa panimulang posisyon (ang ulo ng ingot ng baras na 50mm pataas ay 4mm mula sa ibabang dulo ng singsing na grapayt na 4mm at 150mm sa ibaba ng baras na 0~4mm);
6. Ikabit ang starting gate plate at suriin kung normal ang itaas at ibabang hugis ng casting machine;
7. Suriin ang kalagayan ng mga bombang papasok at palabas;
8. Buksan ang balbula ng alisan ng tubig at buksan ang tore ng malamig na tubig;
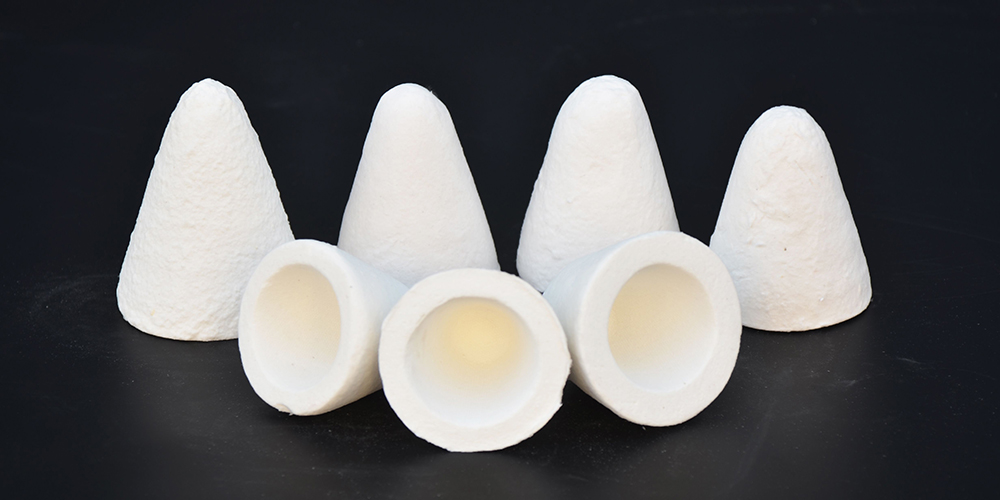
ALUMINUM SILICATE STOPPER CONE PLUG PARA PIGILAN ANG FURNACE NA TINUNAW NA ALUMINUM
9. Buksan ang bomba ng tubig at i-adjust sa dami ng tubig na inilalabas;
TALIM NG LAGAYA SA MAKINA NG HUMUHURA PARA SA PROFILE NG ALUMINIUM NA LAGAYA
10. Tiyaking hindi pumapasok ang tubig sa ulo ng ingot;
11. Maghanda ng sapat na mga plug, welding rod, iron steak at iba pang kaukulang kagamitan at materyales
Oras ng pag-post: Pebrero 09, 2023